
 ES
 English
 中文简体
 русский
 Español
 عربى
La aplicación del fabricante de juntas RTV es la parte sencilla de un trabajo de resellado. La disciplina llega más tarde, cuando se echa la cuenta y crece la tentación de rellenar los líquidos y pisar el motor de arranque. Los números de trabajo en las horas que confía la mayoría de los profesionales son simples: el sellador se disuelve en aproximadamente 15 a 30 minutosutosutosutos, alcanza su resistencia al manejo en 1 a 2 horas y necesita 24 completas a temperatura ambiente para curar antes de que los fluidos entren y el motor arranque.
Esas ventanas existen por buenas razones. La silicona RTV no se seca como la pintura; se convierte de una pasta en caucho sólido a través de un proceso activado por la humedad que funciona desde la superficie expuesta hacia adentro. Interrumpir este proceso con presión de aceite, flujo de refrigerante o calor de combustión pone en riesgo todo el sello. Si primero deseas conocer el contexto material más amplio, esta descripción general de Cómo los fabricantes de juntas de silicona RTV mejoran el sellado y la unión explica el comportamiento detrás del reloj de curación.
RESPUESTA RÁPIDA
piel sobre: 15 a 30 minutos. Fuerza de manipulación: 1 a 2 horas. Curado completo antes de agregar fluidos o arrancar el motor: 24 horas a temperatura ambiente.
Los siguientes principios se aplican a cualquier silicona vulcanizada a temperatura ambiente utilizada como junta formada in situ, desde cárteres de aceite y tapas de válvulas hasta tapas de sincronización, carcasas de bombas de agua y bridas industriales.
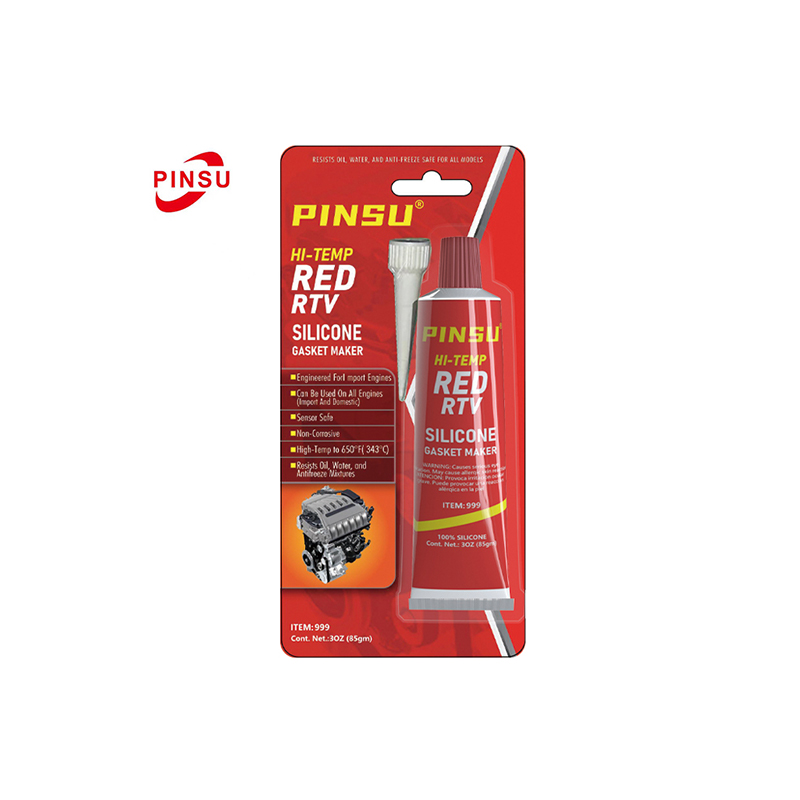
 Fabricante de juntas de silicona RTV de alta temperatura para uso industrial y automotriz Una silicona de un solo componente que cura la temperatura ambiente y que forma juntas elásticas formadas in situ en juntas metálicas. Adecuado aquí como ejemplo de química RTV para cárteres de aceite, tapas de válvulas, tapas de distribución, carcasas de bombas de agua y bridas industriales. Ver producto →
Cómo se cura el fabricante de juntas RTV: recubrimiento, manipulación y curado completo
RTV significa vulcanización a temperatura ambiente. El compuesto dentro del tubo permanece estable hasta que se encuentra con la humedad del aire, que comienza a reticularse en la superficie expuesta. Debido a que el curado comienza afuera y trabaja hacia adentro, la perla pasa por distintas etapas y cada etapa desbloquea una cantidad diferente de libertad en el trabajo.
Comprender las etapas evita dos errores opuestos: ensamblar las piezas tan tarde que el talón ya se ha despellejado y llenar el motor tan temprano que el núcleo del talón todavía está pegado.
| etapa | ¿Qué está pasando? | Hora típica | Qué puedes hacer de forma segura |
|---|---|---|---|
| Piel sobre | Se forma una película de goma no pegajosa en toda la superficie. | 10 a 30 minutos | Termine el ensamblaje antes de que se cierre esta ventana |
| fuerza de manejo | El cuerpo del cordón se reafirma y agarra ambas pestañas. | 1 a 2 horas | Par final según las especificaciones, manejo cuidadoso |
| configuración | El sello resiste el contacto ligero y las manchas. | Aproximadamente 2 horas | Mantenga todos los fluidos alejados, evite las vibraciones. |
| cura completa | Toda la cuenta se ha convertido en caucho de silicona sólido. | Aproximadamente 24 horas | Agregue líquidos y arranque el motor. |
15-30 minutosutos Ventana revestida para montaje.
1-2 horas Fuerza de manejo y punto de torsión.
24 horas Curado completo antes de fluidos y puesta en marcha.
El espesor es la variable oculta en todo horario. Una gota delgada y continua de 2 a 3 mm se cura en toda su profundidad en aproximadamente un día, mientras que un filete graso colocado para cubrir un espacio amplio puede permanecer blando en su núcleo por mucho más tiempo, porque la humedad solo puede llegar al interior con cierta rapidez. Cuando un espacio es realmente demasiado ancho para RTV, la respuesta correcta es una solución de junta diferente, no más sellador.
El cronograma práctico antes de girar la llave.
Un trabajo típico sigue el mismo ritmo independientemente de la novia. La siguiente secuencia supone una temperatura ambiente de entre 20 y 25 grados Celsius y una formulación automotriz estándar; Siempre confirme el cronograma con la hoja de datos del producto exacto en el tubo.
- Limpie y seque las superficies de contacto para que el cordón se adhiera al metal en lugar de una película de aceite.
- Aplique un cordón continuo alrededor del patrón de pernos y luego ensamble las piezas dentro de la ventana superficial, generalmente dentro de 10 a 15 minutos.
- Comience cada sujetador apretándolo con los dedos y alinee la junta en sus clavijas de ubicación; Nunca deslice una cuenta sin piel a través de una novia.
- Espere aproximadamente 1 hora, luego apriete los sujetadores según las especificaciones en la secuencia recomendada, a menos que la hoja de datos indique lo contrario.
- Deje el conjunto sin tocar durante 24 horas completas para que la perla se cure en toda su profundidad.
- Llene los líquidos lentamente, deje el motor en ralentí brevemente, apáguelo, déjelo enfriar e inspeccione los bordes de las bridas para detectar fugas.
El cronograma premia la planificación. Aplicar el cordón por la noche y arrancar el motor a la mañana siguiente convierte la mayor parte del tiempo de curado en tiempo de inactividad, razón por la cual los talleres profesionales a menudo programan el resellado como un trabajo nocturno.
Por qué arrancar el motor demasiado pronto provoca fugas
Una perla sin curar casi no tiene resistencia mecánica. En el momento en que el motor arranca, tres mecanismos separados lo atacan a la vez, y cualquiera de ellos es suficiente para convertir una aplicación cuidadosa en una fuga de regreso.
- La carga de la abrazadera y la vibración exprimen el material blando. El RTV fresco se comporta como una pasta espesa, por lo que el movimiento de la novia lo empuja fuera de la junta antes de que pueda agarrar el metal.
- Los líquidos eliminan el sellador no curado. Los primeros segundos de circulación de aceite salpican gotas frescas cerca de los rieles del recipiente y la carcasa de la bomba, transportando material suelto al sumidero donde puede desplazarse hacia la rejilla de recolección.
- La presión aumenta un canal permanente. Si el aceite o el refrigerante encuentran el interior blando del cordón antes de que termine la reticulación, empuje una ranura a través del filete y luego el material se endurece alrededor de esa ranura, bloqueando la ruta de fuga en su lugar.
Una perla que no se ha curado completamente se comporta como una pasta bajo presión, no como una junta. Ninguna aplicación cuidadosa compensa una ventana de curación que se abre.
También hay un costo de contaminación. La silicona sin curar que circula a través del sistema de lubricación puede restringir los conductos y las pantallas estrechas, convirtiendo un atajo de sellado en una reparación mucho más costosa. Una vez que el material se ha curado por completo, su resistencia al aceite caliente, al combustible y al refrigerante es excelente, razón por la cual vale la pena esperar hasta el estado de curado. Una mirada más cercana a si el sellador de juntas RTV resiste el aceite, el combustible y los productos químicos. muestra importante cuanta estructura final.
¿Qué acelera o ralentiza el curado de RTV?
La cifra de 24 horas es un punto de referencia de temperatura ambiente, no una ley de la naturaleza. Los talleres reales operan en condiciones que mueven la línea de tiempo en ambas direcciones, y saber en qué dirección mantiene las expectativas realistas.
| factores | Cómo cambiar la cura | Comida practica para llevar |
|---|---|---|
| Temperatura | El frío ralentiza cada etapa; una perla aplicada cerca de los 5 grados centígrados puede tardar aproximadamente el doble en alcanzar el mismo estado | Calienta el espacio de trabajo o extiende la espera. |
| Humedad | La humedad del aire impulsa la cura, por lo que el aire muy seco ralentiza la piel. | La humedad moderada ayuda; nunca sellar la junta herméticamente |
| Grosor del cordón | El curado se realiza desde la superficie hacia adentro, por lo que los filetes gruesos permanecen suaves por dentro por mucho más tiempo. | Utilice un cordón fino y continuo en lugar de rellenar los huecos. |
| flujo de aire | El aire estancado limita el suministro de humedad alrededor de la articulación. | Un espacio ventilado cura más uniformemente. |
| Condición de la superficie | Las películas de aceite y los residuos de juntas viejas interfieren con la humectación y la adherencia. | Limpiar y secar la novia antes de la aplicación. |
| formulacion | Las químicas de curado rápido y de alta temperatura publican diferentes tiempos de curado completo y de recubrimiento superficial. | Siga la hoja de datos del producto exacto. |
El frío es el factor que más subestiman los técnicos. Una cuenta colocada en un taller de invierno sin calefacción puede necesitar aproximadamente el doble de tiempo de etiquetado, y el aire muy seco ralentiza la reacción de la superficie por la misma razón. Cuando el horario y el clima se contradicen, extienda la espera en lugar de confiar en el número impreso en el tubo.
Un flujo de trabajo paso a paso que protege la cura
El tiempo de curado es sólo la mitad de la ecuación de calidad; la otra mitad es darle al material las condiciones adecuadas durante ese tiempo. El flujo de trabajo a continuación refleja la versión utilizada en talleres profesionales y se adapta a cualquier trabajo de junta formada in situ.
- Retire todo el material de junta vieja y limpie la novia con un limpiador sin residuos hasta que un paño nuevo salga limpio.
- Primero coloque las piezas en seco para confirmar la alineación, la ubicación de las clavijas y el estado de los sujetadores.
- Corte la boquilla al tamaño del cordón y coloque un cordón continuo de aproximadamente 2 a 3 mm de ancho alrededor del patrón de pernos, cerrando cada orificio de perno desde el interior.
- Ensamble dentro de la ventana superpuesta de modo que la superficie aún pegajosa humedezca ambas novias y forme una unión unida.
- Comience a apretar todos los sujetadores con los dedos; la cuenta debe salir ligeramente y uniformemente a medida que se cierre el espacio.
- Después de aproximadamente 1 hora, aplique torsión según las especificaciones en la secuencia de cruce especificada para la novia.
- Recorte el exprimido pesado antes de que se pele, si es necesario; Una vez curado, deje el filete en paz en lugar de cortarlo.
- Espere las 24 horas completas, luego llene los líquidos, deje el motor en ralentí y vuelva a revisar la novia después del primer ciclo de calentamiento y enfriamiento.
Un hábito merece énfasis: volver a apretar después del curado completo no es parte del proceso. Al tirar de la silicona endurecida, se separa el filete de la novia y se crea la misma fuga contra la que protegía el tiempo de curado. Si se especifica una nueva verificación, debe realizarse en la marca de 1 hora mientras el material todavía tiene algo de elasticidad.
¿Puedes empezar antes? Lo que aceptan los técnicos experimentados
La práctica en el mundo real varía más de lo que admiten las hojas de datos, y es útil comprender por qué. No todas las novias se enfrentan a la misma exposición. Una tapa de válvula con un diseño que evita salpicaduras ve vapor de aceite y contacto ocasional, mientras que un riel del cárter de aceite se encuentra en un baño de aceite con un chapoteo constante desde la primera manivela. La consecuencia de un comienzo temprano aumenta directamente con esa exposición.
Es por eso que algunos técnicos tratan las carcasas de baja exposición como trabajos del mismo día, devolviendo un vehículo al servicio liviano unas horas después del ensamblaje, mientras tratan cualquier cosa que permanezca en líquido como un requisito durante la noche. Este enfoque cambia el riesgo por el cronograma y sólo funciona cuando todos aceptan que una cura más corta puede acortar la vida útil del sello. En cualquier novia donde los fluidos presionen contra el talón, el curado de 24 horas sigue siendo el estándar sobre el que se basan las hojas de datos, las garantías y las reparaciones sin devolución.
Lo que nunca funciona es utilizar el propio motor como acelerador. El calor inicial acelera los procesos químicos, pero llega junto con el lavado y la presión, por lo que la perla enfrenta sus condiciones más duras en su momento más débil. Una habitación con calefacción es una forma razonable de ayudar a curar el clima frío; un motor en marcha no lo es.
Seis errores a la hora de curar que arruinan un buen sello
La mayoría de las fallas de RTV que se remontan al taller involucran uno de los elementos a continuación, y cada uno de ellos se puede evitar con un plan.
- Llenado de líquidos en la primera hora. Manejar la fuerza no es una cura completa; el núcleo de la cuenta todavía está suave y bien abierto al lavado.
- Colocar una cuenta de gran tamaño por seguridad. El material sobrante se cura lentamente a través de su núcleo, se escurre bajo la carga de la abrazadera y puede arrojar migas al sumidero.
- Montaje después de que se haya formado la piel. Una superficie pelada ya no moja la novia, por lo que nunca se desarrolla la unión que mantiene la junta en su lugar.
- Volver a apretar después del curado completo. Al girar la silicona endurecida se separa del metal y se inicia una fuga que antes no existía.
- Ignorar la temperatura del taller. Un programa escrito para temperatura ambiente no promete nada en un día de invierno frío y seco.
- Atrapando RTV entre capas de juntas sólidas. Recubrir ambas caras de una junta precortada sella el material lejos del aire y la humedad, por lo que es posible que su interior nunca se cure en absoluto.
Elegir una formulación de RTV que se adapte al trabajo
El tiempo de curado es sólo una especificación a comparar. Un fabricante de juntas destinadas a bridas de motor también debe incluir un rango de temperatura que cubra el calor de funcionamiento continuo y máximo, la resistencia al aceite y al refrigerante, y suficiente flexibilidad para absorber la expansión térmica entre metales diferentes. Los motores equipados con sensores de oxígeno y convertidores catalíticos también requieren formulaciones seguras para los sensores de baja volatilidad que no dañen los elementos sensores a medida que se curan las perlas.
Los compradores industriales normalmente sopesan estas propiedades junto con el programa de curado en la hoja de datos, ya que los tiempos de piel, torsión y curado completo difieren notablemente entre las químicas estándar y de alta temperatura. Las familias de colores como el gris, el negro y el rojo suelen indicar diferentes objetivos de temperatura y resistencia a los fluidos, pero la autoridad es la hoja de datos, no el color. Un sello de junta de silicona resistente a altas temperaturas formulado para novias industriales y automotrices, por ejemplo, está diseñado para mantener su resistencia curada exactamente donde las siliconas de construcción estándar comienzan a ablandarse.
 Sello de junta de silicona resistente a altas temperaturas PINSU RTV en rojo, negro y gris Este fabricante de juntas RTV de un solo componente funciona de -50 °C a 300 °C, resiste el aceite y el agua y cura sin encogerse ni agrietarse. Se ajusta a la discusión sobre formulaciones de alta temperatura cuyas hojas de datos, sin colores, definen objetivos de temperatura y resistencia a fluidos. Ver producto →
Una opción complementaria para juntas metálicas rígidas.
RTV es la herramienta adecuada cuando una junta necesita flexibilidad y relleno de huecos, pero no todas las tareas de sellado recompensan un filete gomoso. Las conexiones mecanizadas de ajuste estrecho, como accesorios roscados y bridas metálicas rígidas sujetas metal con metal, a menudo se sellan con compuestos anaeróbicos que permanecen líquidos en el aire y se endurecen solo entre superficies metálicas apretadas. Mantener ambas sustancias químicas en el kit permite que el diseño de la articulación, en lugar del hábito, elija el material.
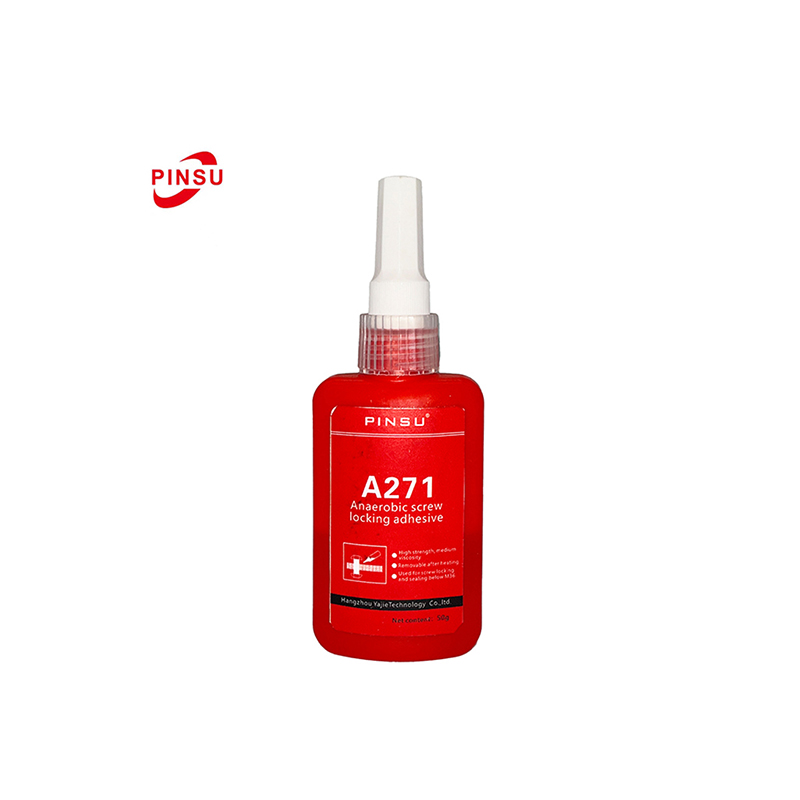
 Adhesivo anaeróbico de grado industrial PINSU A271 para sellado de roscas metálicas Un fijador de roscas anaeróbico de un componente que cura entre superficies metálicas apretadas, evitando el aflojamiento y las fugas mientras resiste el aceite, el agua y los solventes. Complementa el punto anterior sobre el uso de química anaeróbica para uniones mecanizadas de ajuste perfecto. Ver producto →
Preguntas frecuentes
P1: ¿Cuánto tiempo tarda el fabricante de juntas RTV en curarse por completo?
A temperatura ambiente, la mayoría de las formulaciones automotrices alcanzan el curado completo en aproximadamente 24 horas, el punto en el que todo el cordón, en lugar de solo su superficie, se convierte en caucho de silicona sólido capaz de soportar la presión del fluido y el calor. Los productos de curado rápido y de alta temperatura difieren, por lo que la hoja de datos del producto exacta siempre supera las reglas generales.
P2: ¿Puedo arrancar el motor 1 o 2 horas después de aplicar RTV?
De una a dos horas se obtiene fuerza de manejo, que es suficiente para el torque final, pero no para los fluidos y el calor de la combustión. Algunos técnicos devuelven las carcasas de baja exposición al servicio ligero antes de tiempo y se salen con la suya, pero en cualquier novia bañada en aceite o refrigerante el riesgo de lavado y formación de canales es alto. La espera de 24 horas sigue siendo el estándar profesional.
P3: ¿El calor ayuda a que el RTV se cure más rápido?
El calor moderado y la humedad razonable realmente aceleran el curado provocado por la humedad, razón por la cual un taller frío y seco es el peor ambiente. La distinción es el control: una habitación con calefacción ayuda, mientras que arrancar el motor exponen el talón a presión y lavado en su etapa más débil, causando mucho más daño que bien el calor.
P4: ¿Cuándo es seguro agregar aceite o refrigerante?
Después del curado completo, normalmente 24 horas después de la aplicación. Rellenar antes es la forma más común de arruinar una aplicación que de otro modo sería correcta, porque la primera circulación de líquido recorre la perla exactamente cuando su interior aún está blando.
P5: ¿Qué espesor debe tener el cordón para un curado predecible?
Un cordón continuo de aproximadamente 2 a 3 mm cura uniformemente y soporta bien la carga de sujeción. Los espacios amplios requieren una solución de junta diferente, porque una masa espesa de RTV se cura desde la superficie hacia adentro y puede permanecer sin curar en su núcleo durante días.
P6: ¿Puede RTV reemplazar una junta de culata o una junta de colector de escape?
No. Las juntas de culata sellan la presión de combustión y las novias de escape enfrentan un calor extremo, ambas más allá de lo que una perla de silicona curada a temperatura ambiente está diseñada para soportar. RTV se destaca en bridas flexibles de presión baja a media, como cárteres de aceite, tapas de válvulas, tapas de sincronización, carcasas de bombas de agua y carcasas de termostatos.

 TOP