
 ES
 English
 中文简体
 русский
 Español
 عربى


Las novias mecanizadas con precisión casi no dejan margen de error. Las caras de contacto son planas, rígidas y tienen un acabado con tolerancias estrictas, que es exactamente el entorno en el que un sellador de bridas anaeróbico supera a una junta convencional. En lugar de depender de la compresión para cerrar un espacio, el sellador fluye hacia los canales microscópicos entre las caras, se cura formando una resina termoestable dura una vez que se excluye el aire y bloquea dos componentes separados en una sola unidad sellada. Esta guía explica cómo funciona el mecanismo de curado, dónde se encuentran los límites prácticos, cómo preparar y ensamblar la junta y cómo elegir el grado correcto para trabajos de producción o mantenimiento en bridas metálicas mecanizadas.
Por qué las novias mecanizadas con precisión necesitan una lógica de sellado diferente
Una junta convencional de fibra comprimida o elastómero necesita sobre todo una cosa: un espacio lo suficientemente profundo como para comprimirse. Las novias mecanizadas con precisión están diseñadas al revés. Sus caras están cortadas planas para que el metal se una con el metal, y el espacio residual entre ellas se mide en fracciones de milímetro. Introducir una junta blanda en ese espacio crea dos problemas a la vez. La carga de sujeción gastada en comprimir la junta ya no sujeta la junta, y la junta misma sigue relajándose y deslizándose a través de cada ciclo térmico que ve.
Un sellador de novias anaeróbico invierte la lógica. Es una resina líquida con esencialmente un 100 por ciento de contenido de sólidos, por lo que nada se evapora durante el curado. Penetra en las irregularidades de la superficie en lugar de intentar llenar un espacio grueso y luego se polimeriza en el lugar formando una película delgada, dura y completamente rellena. Esa película no agrega carga de compresión, no puede relajarse con el tiempo y deja disponible toda la carga del perno para soportar la estructura de la junta.
0,25 milímetros Espacio máximo que la mayoría de los grados de novia curan de manera confiable
100% Contenido de sólidos, por lo que la película cura sin encogerse.
24 horas Curado completo típico a temperatura ambiente antes del servicio.
Debido a que la película curada se adhiere a ambas caras, la junta también resiste los micromovimientos. La vibración que gradualmente aflojaría una junta blanda se transmite a través de la película adherida. El espesor de la película involucrada es pequeño, a menudo muy por debajo de una décima parte de una junta cortada, razón por la cual el acabado superficial y la planitud tienen tanto peso. Para carcasas de transmisión, cubiertas de bombas, líneas divididas de cajas de cambios y cabezales de compresores, esa diferencia decide si una novia permanece seca durante toda la vida útil de la máquina o comienza a gotear a los pocos meses de entrar en servicio.
Cómo funciona el mecanismo de curación anaeróbica
El nombre describe la condición: la resina cura en ausencia de oxígeno. En la botella o en la línea dispensadora, el oxígeno que se difunde en el líquido mantiene estable la química. Cuando el sellador se extiende entre dos caras metálicas, dos cosas cambian al mismo tiempo. La junta estrecha impide la entrada de aire y los iones metálicos activos en las superficies de las novias aceleran la polimerización. Dentro de la junta, el líquido se convierte en un sólido termoestable reticulado, mientras que el exceso de perla exprimido más allá del borde todavía toca el aire y permanece suave.
¿Por qué la cuenta exterior permanece pegajosa?
Un cordón pegajoso en el borde de la novia no es un defecto. Es una prueba de que el material se comporta exactamente como se diseñó y simplemente debe limpiarse después del montaje. Cuando el sellador dentro de la junta también permanece blando después del tiempo de curado esperado, la causa casi siempre es uno de tres factores, y verificarlos en orden resuelve la mayoría de los problemas de curado en minutos:
- Ancho del espacio: el curado se ralentiza a medida que la película se vuelve más espesa; más allá del rango de espacio indicado, es posible que el centro de la junta nunca se solidifique por completo.
- Actividad del sustrato: son activas las aleaciones de hierro, acero, cobre y aluminio; Las superficies inoxidables, chapadas, galvanizadas y anodizadas son pasivas y necesitan un activador.
- Temperatura: la tasa de curación cae distribuida en las cámaras frigoríficas; Las juntas ensambladas por debajo de aproximadamente 5°C necesitan calor o un grado de baja temperatura.
Una película anaeróbica curada se comporta como una junta que no puede relajarse: está adherida a ambas caras, no contiene disolventes y nunca se aleja de la trayectoria de carga.
100% sólido pecado de contracción El O2 en el aire mantiene la liquido perla exterior Espacio de hasta 0,25 mm, dibujado exagerado Iones metalicos en las caras. desencadenar la cura
Brecha, ajuste y rigidez: los límites prácticos
Límite de claves La primera especificación a verificar no es la resistencia o la temperatura, sino la separación. Los grados de bridas de uso general están formulados para curar de manera confiable en espacios libres de hasta aproximadamente 0,25 mm, lo que cubre el rango de ajuste de la mayoría de las bridas metálicas mecanizadas con precisión. Los grados de baja viscosidad destacan donde las caras entran en contacto entre metal y metal, mientras que los grados de gel tixotrópico cubren el extremo superior del rango sin escurrir en las juntas verticales o elevadas.
La rigidez importa tanto como el espacio libre. La resina anaeróbica cura hasta convertirse en un sólido duro, por lo que la suposición de diseño es una junta que no se flexiona. Los tramos largos de pernos, las cubiertas finas estampadas y los espaciadores de plástico introducen un movimiento que puede agrietar una película rígida y, una vez que la película se agrieta, la ruta de fuga se abre a lo largo de toda la novia. Cuando una junta queda fuera de estos límites, la respuesta correcta es una familia de materiales diferentes en lugar de un cordón más horrible.
Haga coincidir el método con la articulación
| Condición conjunta | Riesgo principal | Enfoque más adecuado |
|---|---|---|
| Bridas metálicas rígidas, separación inferior a 0,25 mm. | Ninguno cuando la preparación está limpia | Sellador de novias anaeróbico |
| Espacio de 0,25 mm a 1 mm | Curación lenta e incompleta en lo profundo de la articulación. | Fabricante de juntas de silicona RTV |
| Tapas flexibles o espaciadores de plástico. | La película rígida se agrieta con el movimiento. | Sellador elastomérico o junta formada |
| Desmontaje programado frecuente | Los bonos de alta resistencia frenan su desintegración | Grado anaeróbico de resistencia media |
Para obtener un marco de decisión más amplio en materia de construcción y reparación de equipos, nuestra guía sobre si un El adhesivo anaeróbico es la elección correcta para su aplicación. explica paso a paso las preguntas sobre sustratos, espacios y servicios.
Preparación de la superficie: el paso que decide el resultado
La química anaeróbica es implacable con la contaminación. Películas de aceite, residuos de líquido de corte, fragmentos de juntas viejas y óxido en cada bloque, algo de lo que depende el curado, ya sea del contacto con el metal o de la activación de iones metálicos. Una preparación cuidadosa lleva unos minutos y decide el resultado mucho antes de que se abra el sellador.
Procedimiento de campo La siguiente secuencia cubre la mayoría de las uniones de novias mecanizadas:
- Desengrase ambas caras con un limpiador de rápida evaporación y deje que se secuencia por completo antes del montaje.
- Bastante todo rastro de juntas anteriores y sellador curado con un raspador de plástico y una almohadilla abrasiva; Los residuos endurecidos crean una vía de fuga directa.
- Comprueba el acabado. Una textura mecanizada estándar fija la resina mecánicamente, mientras que las caras pulidas o lapeadas curan mal sin activación adicional.
- Identificar sustratos pasivos. El acero inoxidable, las superficies chapadas y galvanizadas y el aluminio anodizado necesitan un activador o imprimador para lograr un curado completo.
- Inspección por daños. Las marcas, picaduras y abolladuras que superen el espacio nominal del sellador deben corregirse antes de unir las piezas.
Las caras dañadas no desechan automáticamente la carcasa. Una masilla epóxica rellena de metal puede reconstruir la planitud de las mellas y los parches con picaduras, siempre que la reparación esté completamente curada, revestida al ras y desengrasada antes de aplicar el sellador de bridas.
 Barra reparadora de masilla epoxi AB PINSU Una barra epoxi de dos componentes que cura una temperatura ambiente con alta resistencia y resistencia química. Es adecuado para reconstruir superficies de novias melladas o picadas hasta dejarlas planas antes de aplicar el sellador. Ver producto →
Técnica de aplicación: del talón al par de apriete del perno
La aplicación es sencilla una vez preparada la junta, pero algunos hábitos separan las novias que permanecen secas durante años de las que lloran en cuestión de semanas:
- Coloque un cordón continuo a lo largo de la línea de orificios para pernos en la cara de la pieza que se manipula primero; cualquier rotura en el cordón se convierte en una vía de fuga.
- Mantenga el cordón en el lado del fluido del círculo de pernos para que la presión interna lo introduzca en la junta en lugar de empujarlo hacia afuera.
- Montar dentro del tiempo abierto indicado en la hoja de datos; arrastrar o reposicionar después de que las pieles de las cuentas rompan la película.
- Apriete los pernos en una secuencia entrecruzada, por etapas, hasta la carga de sujeción especificada para que la película se extienda uniformemente por ambas caras.
- Deje que la junta se seque completamente antes de presurizar. La mayoría de los grados alcanzan su resistencia de servicio en unas pocas horas y curan por completo en aproximadamente 24 horas a temperatura ambiente.
En la producción en serie, la impresión con esténcil, el recubrimiento con rodillo o la dosificación automática mantienen el espesor de la película constante de una pieza a otra. La consistencia es importante porque el tiempo de curado y la resistencia final aumentan con el espesor de la película, y un cordón demasiado grueso es la causa más común de curados lentos y desperdicio de material en líneas de ensamblaje de gran volumen. En trabajos de repaso se aplica la misma disciplina con herramientas más simples: aplicar a mano, mantener el cordón intacto y resistir la tentación de cerrar la unión antes de tiempo.
Selección del grado de viscosidad y resistencia
Los selladores de novias se especifican por viscosidad, clase de resistencia y clasificación de servicio en lugar de por un grado universal. La viscosidad controla cómo el material migra a través del ajuste y si permanece en su lugar en las caras verticales, mientras que la resistencia decide si alguna vez se puede reparar la junta. Los fabricantes suelen publicar la gama completa de grados en sus publicaciones industriales. adhesivo anaeróbico rango para que los ingenieros puedan unir cada junta individualmente.
Qué definir antes de realizar el pedido
| Factor de selección | Qué definir antes de realizar el pedido. |
|---|---|
| Viscosidad y brecha | Grado de viscosidad más baja que llena el espacio libre medido y permanece en su lugar en caras verticales |
| clase de fuerza | Medio para juntas reparables, alta resistencia para sellos permanentes de carcasa |
| Rango de temperatura | Valores de servicio máximo y continuo, además de la temperatura de curado más fría de la línea |
| Exposición química | Aceites, refrigerantes y combustibles en servicio real, no solo tablas de compatibilidad genéricas |
| Velocidad de curado | Tiempo de fijación que permite el takt de producción o la ventana de mantenimiento. |
Como punto de referencia, una formulación de resistencia media de grado industrial cubre la mayoría de los trabajos de producción y mantenimiento de bridas metálicas mecanizadas. La prueba en la junta real, a la temperatura más fría esperada en el taller, sigue siendo el único resultado que cuenta. La siguiente especificación es representativa de la clase a preseleccionar:
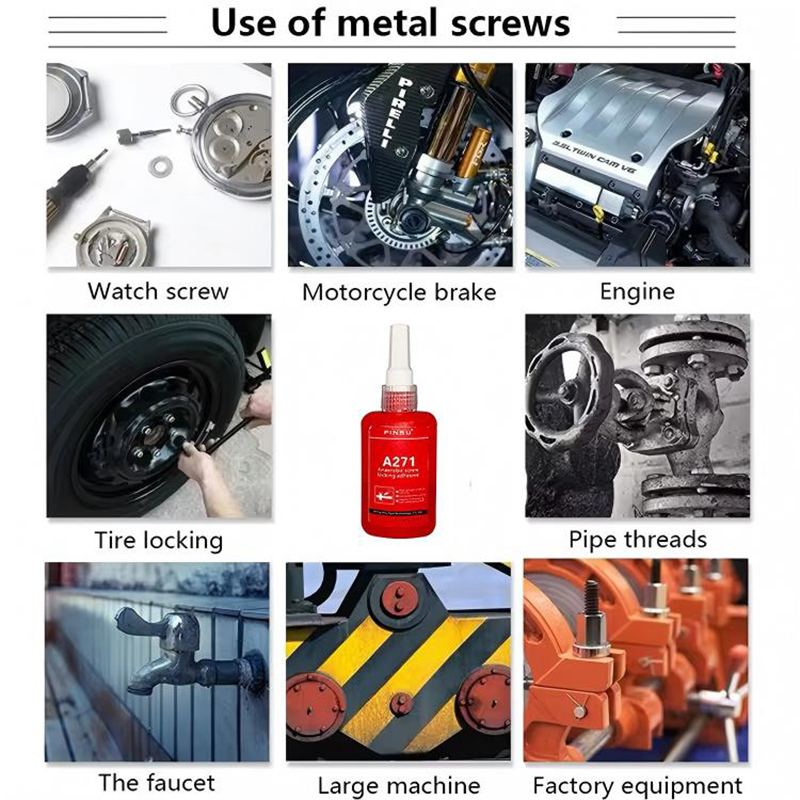 PINSU-A271 Sellador de metales anaeróbico industrial Un adhesivo anaeróbico de un componente de resistencia media que sella bridas metálicas mecanizadas contra fugas de líquidos y gases, cura una temperatura ambiente y resiste aceite, agua y solventes. Ver producto →
Cuando lo anaeróbico es la herramienta equivocada
La honesta selección de materiales incluye saber cuándo alejarse de la química anaeróbica. Tres condiciones conjuntas exigen un enfoque diferente:
- Brechas más allá de la calificación: Las piezas fundidas deformadas y las caras sin mecanizar dejan huecos que la resina no puede cubrir y el curado profundo de la junta queda incompleto.
- Articulaciones en movimiento: Los espaciadores de elastómero, las cubiertas de plástico y los tramos largos sin soporte se flexionan lo suficiente como para agrietar una película rígida curada.
- Servicio extremo: Las temperaturas continuas por encima de la clasificación del producto o la inmersión permanente en productos químicos agresivos exceden lo que tolera la resina curada.
Un fabricante de juntas de silicona vulcanizante a temperatura ambiente es el complemento natural. Cura elastómeros, tolera espacios y movimientos de juntas más grandes y mantiene temperaturas continuas más altas en cárteres de motores, tapas de válvulas y carcasas de cajas de cambios donde una película rígida sería una elección de ingeniería incorrecta. Hacer coincidir la familia de materiales con la condición de la junta no cuesta nada en la etapa de diseño y evita la clase más costosa de fallas en el campo.
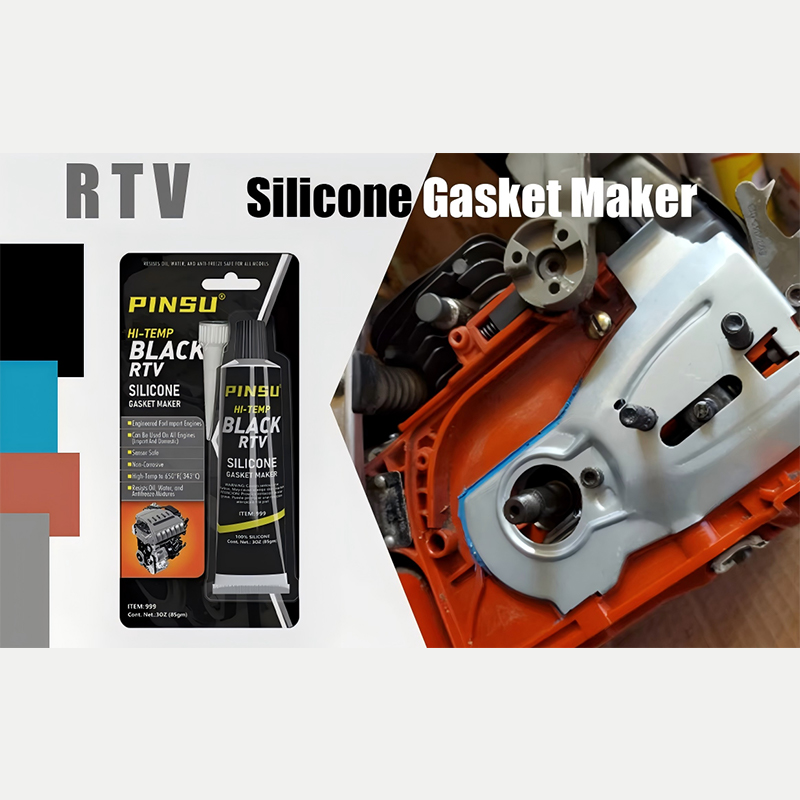 Fabricante de juntas de silicona de alta temperatura PINSU RTV Esta silicona RTV de un componente cura elastómeros, llena espacios más grandes y resiste de -50 °C a 300 °C, lo que la hace ideal para cárteres de motores, tapas de válvulas y carcasas de cajas de cambios con movimiento de juntas. Ver producto →
Modos de falla comunes y cómo evitarlos
Cuando una novia mecanizada llora, la causa suele estar en la unión más que en la química. Cinco patrones explican la mayoría de las quejas:
- Sellador suave en lo profundo de la junta: espacio más allá del rango nominal, metal pasivo dejado sin activar o piezas ensambladas por debajo de la temperatura mínima de curado.
- Fugas inmediatas: un cordón roto, falta de sellador alrededor de los orificios de los sujetadores o pernos apretados al torque final antes de que la película pueda extenderse.
- Fugas retrasadas: pernos mal apretados que permiten micromovimientos, o caras recontaminadas por huellas dactilares después de la limpieza.
- Curas de producción lenta: perlas demasiado gruesas, piezas frías directamente de un almacén sin calefacción o aleaciones inactivas ensambladas sin imprimación.
- Desmontaje difícil: Se especificó un grado de alta resistencia donde un grado útil de resistencia media habría sido suficiente.
Una breve auditoría conjunta que cubre los espacios, el sustrato, la limpieza, la temperatura y el desmontaje requerido resuelve la mayoría de las fallas de campo antes de que alguien busque un producto diferente. Una vez que estos controles se incluyen en las instrucciones de trabajo estándar, tardarán unos segundos y evitarán que se repitan las quejas. La misma auditoría también sirve como lista de verificación de aceptación para los lotes de selladores entrantes y las condiciones de almacenamiento.
Preguntas frecuentes
P1: ¿Cuál es el espacio máximo que puede llenar un sellador de novias anaeróbico?
La mayoría de los grados de bridas de uso general curan de manera confiable en espacios de hasta aproximadamente 0,25 mm. Más allá de ese rango, el curado se ralentiza restringido y la resina en lo profundo de la junta puede permanecer líquida. Los espacios libres más grandes requieren como máximo un grado de gel tixotrópico y, más a menudo, un fabricante de juntas elastoméricas.
P2: ¿Por qué el sellador fuera de la junta sigue pegajoso después del curado?
El oxígeno mantiene líquida la resina expuesta. El material está diseñado para curar solo donde se excluye el aire, por lo que es normal que aparezca una capa exterior pegajosa y confirme que la química está activa. Límpielo después del montaje; una vez que la articulación esté cerrada, no cumple ninguna función.
P3: ¿El acero inoxidable y otros metales pasivos necesitan un activador?
Si. El acero inoxidable, las superficies chapadas y galvanizadas, el aluminio anodizado y sustratos pasivos similares liberan muy pocos iones metálicos para impulsar el curado a toda velocidad. Un activador de superficie o imprimador aplicado a ambas caras restaura los tiempos de curado normales y la fuerza total.
P4: ¿Cuánto tiempo debe esperar antes de presurizar la articulación?
Trate la ficha técnica como el documento de control. Como regla general, las uniones de novias alcanzan resistencia a la manipulación en unas pocas horas a temperatura ambiente y resistencia total a la presión y a los productos químicos después de aproximadamente 24 horas. Los talleres en frío se alargan considerablemente con estos tiempos.
P5: ¿Puede un sellador anaeróbico reemplazar completamente una junta convencional?
En bridas metálicas rígidas mecanizadas con precisión dentro del rango de separación, sí, y la junta sellada suele ser más confiable porque no puede relajarse ni deslizarse. Cuando las caras son blandas, deformadas, no mecanizadas o se flexionan deliberadamente, un material de junta elastomérico o una junta cortada convencional sigue siendo la mejor opción de ingeniería.


 TOP